Den skjulte kostnaden ved motorutvikling fra flere leverandører
Å konstruere en tilpasset motor for robotikk, UAV-fremdrift eller industriell automatisering innebærer mer enn å velge en magnetkvalitet eller en lamineringstykkelse. Det krever koordinering av materialer, toleranser og ytelsesmål på tvers av flere leverandører - hver optimaliserer for sin egen prosess, ikke for den ferdige motoren.
Når silisiumstålleverandøren, magnetprodusenten, lamineringsstemplingshuset og motormonteringsverkstedet opererer uavhengig, er resultatet forutsigbart: toleransestabling, fingerpeking når prototyper underpresterer, og kvalifiseringsforsinkelser som presser programmer med måneder. For utviklingsteam som jobber etter stramme tidsplaner, er koordineringsoverheaden til en fragmentert forsyningskjede ofte større enn selve ingeniørutfordringen.
HIMAGNETble bygget rundt en annen premiss: eie den tekniske kjeden fra råmateriale til ferdig motor, slik at kunden har en ingeniørpartner i stedet for fire.
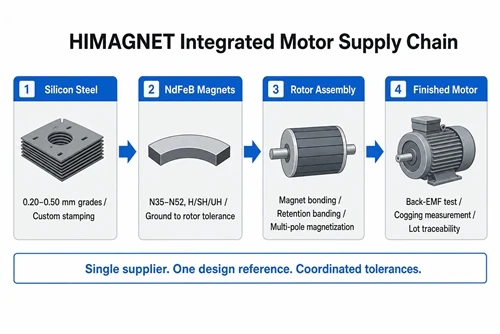
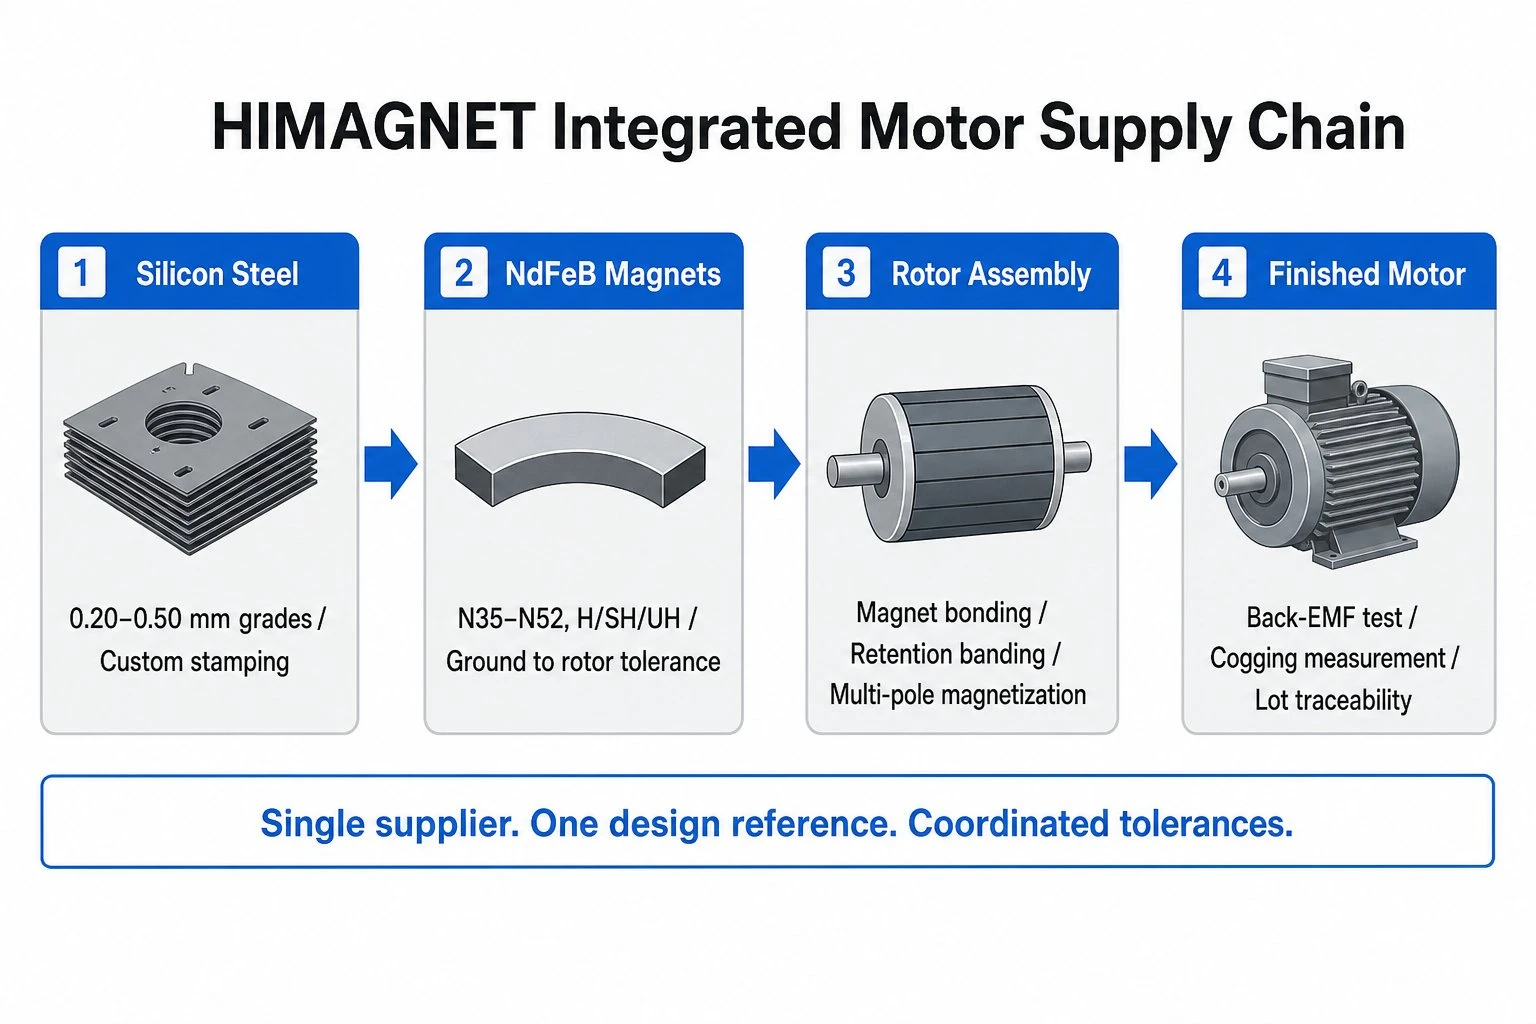
Den komplette teknologikjeden
1. Silisiumstålvalg og lamineringsstempling
Hver motordesign starter med kjernematerialet. Valget av silisiumstålkvalitet og lamineringstykkelse bestemmer direkte jerntap, metningsflukstetthet og til slutt motorens effektivitetskurve.
HIMAGNET henter og behandler silisiumstål over et bredt tykkelsesområde - fra0,20 mm ultratynne karaktererfor høyfrekvente, høyhastighetsapplikasjoner (typisk i dronemotorer som kjører over 20 000 rpm) til0,50 mm standardkvaliteterfor industriell servo og dreiemomenttett lavhastighetsdesign. Silisiuminnholdet og kornorienteringen velges basert på motorens driftsfrekvens og krav til flukstetthet, ikke på hva som tilfeldigvis er på lager.
Lamineringsstempling utføres til kundetegninger. Stator- og rotorlamineringer produseres som matchede sett, noe som sikrer at luftspaltegeometrien, sporgeometrien og magnetlommedimensjonene er dimensjonalt konsistente med den magnetiske kretsdesignen - ikke uavhengig toleransert av separate leverandører.
2. NdFeB Magnet Manufacturing for Motor Applications
Magneten er ikke en hyllevare i et tilpasset motorprogram. Buesegmentgeometri, magnetiseringsretning, grad og temperatursuffiks må alle spesifiseres mot den faktiske rotordesignen.
HIMAGNET produserer sintrede NdFeB-magneter over hele utvalget - fraN35 til N52for applikasjoner med omgivelsestemperatur, og fraN35H til N42UHfor motorer der rotortemperaturen overstiger 120 grader under belastning. For servo- og industrielle drivapplikasjoner anbefaler vi vanligvis SH- eller UH-suffikskvaliteter med målt Hcj-verifisering ved driftstemperatur, ikke bare ved 20 grader.
Buesegmentmagneter er slipt til toleranse mot de faktiske rotorlamineringslommedimensjonene fra samme program. Dette eliminerer gapet mellom "magnetutskriftstoleranse" og "lamineringsutskriftstoleranse" som forårsaker monteringsinterferens eller overdreven luftgapvariasjon når magneter og lamineringer kommer fra forskjellige leverandører.
3. Rotormontering og magnetisering
Magnetinstallasjon i en rotorkjerne krever kontrollert limpåføring, presis vinkelposisjonering og - for overflatemonterte konfigurasjoner ved høye hastigheter - fastholdelsesbånd. Hvert av disse trinnene påvirker den endelige luftgapets enhetlighet, som direkte bestemmer dreiemomentrippel og tilbake-EMF-bølgeformkvalitet.
HIMAGNET utfører rotormagnetmontering internt ved å bruke festeverktøy bygget mot samme lamineringsgeometri som brukes ved stempling. Magnetisering utføres etter montering ved å bruke flerpolede magnetiseringsarmaturer tilpasset rotorpoltellingen, og produserer en konsistent sinusformet fluksfordeling over rotoromkretsen.
4. Motorintegrasjon og validering
Den ferdige motoren - statorvikling integrert med lamineringsstabelen, rotormontering installert, lagre og hus montert - testes mot kundens ytelsesspesifikasjoner før forsendelse.
Standard validering inkluderer tilbake-EMF-måling uten belastning (for å verifisere magnetiseringskvalitet og luftgap-ensartethet), måling av tannhjulsmoment (for å bekrefte at spalte-pol-kombinasjon og magnetgeometri oppfyller spesifikasjonene), og kontroller av viklingsmotstand og isolasjon. For servo- og presisjonsrobotikkapplikasjoner er tilleggstester som momentkonstantverifisering og termisk stigningsmåling under belastning tilgjengelig på forespørsel.
Tre applikasjonsdomener
5. Robotikk leddaktuatorer
Samarbeidende robotledd og humanoide robotaktuatorer krever den høyeste dreiemomenttettheten i den minste pakken. Den magnetiske kretsdesignen for disse applikasjonene prioriterermaksimalt dreiemoment per volumenhet- som betyr høyenergi NdFeB-kvaliteter (N45SH til N48SH for typiske fugedriftstemperaturer), minimum luftgap oppnådd gjennom tett toleranse laminering og magnetdimensjoner, og rotordesign som maksimerer magnetvolumfraksjonen innenfor tillatt rotordiameter.
For IPM (interiør permanent magnet) leddmotordesign er magnetlommegeometrien i rotorlamineringen og magnettverrsnittet utformet sammen. Når både lamineringsstempling og magnetsliping utføres i samme anlegg mot samme CAD-referanse, holdes passformtoleransen til ±0,03 mm - en standard som er vanskelig å oppnå når lamineringer og magneter hentes uavhengig.
6. UAV-fremdriftsmotorer
Drone- og UAV-motorer opererer med høye rotasjonshastigheter (10 000–40 000 rpm for fremdriftsapplikasjoner med flere rotorer) og krever en annen optimalisering enn dreiemomenttette servomotorer. Prioriteten erkraft-til-vekt-forhold og effektivitet ved cruisekraft, som betyr tynne lamineringer (0,20–0,27 mm) for å minimere virvelstrømstap ved driftsfrekvens, høykvalitets overflatemonterte buemagneter for maksimal luftspaltefluks og lett rotorkonstruksjon.
Ved disse hastighetene er magnetretensjon et strukturelt krav, ikke bare en monteringshensyn. Karbonfiberretensjonsbånd, påført den korrekte forspenningsspesifikasjonen, holder buesegmentmagneter på rotoroverflaten mot sentrifugalbelastninger mens den konstruerte luftspalten opprettholdes. HIMAGNET bruker retensjonsbånd internt som en del av rotormonteringsprosessen.
7. Industrielle servo- og Direct-Drive-applikasjoner
Industrielle servomotorer for CNC-maskinverktøy, halvlederhåndteringsutstyr og fabrikkautomatisering krever jevn ytelse over lange driftssykluser og brede temperaturområder. Den magnetiske kretsen må opprettholde tilstrekkelig avmagnetiseringsmargin over hele driftsomfanget - inkludert feiltilstander som kortslutningsstrømhendelser.
For disse applikasjonene gir HIMAGNET BH-kurvedata ved flere temperaturer (typisk 20 grader, 100 grader og 150 grader) med hvert produksjonsparti, noe som lar driv- og kontrollsystemet implementere temperaturkompensert feltsvekkelse og demagnetiseringsbeskyttelse. Disse dataene er generert fra faktisk produksjonsmateriale, ikke fra karakterdataark.
Fra prototype til produksjon
8. Hvordan tilpassede programmer fungerer
Tilpassede motorprogrammer hos HIMAGNET følger en strukturert utviklingsvei designet for å komprimere tidslinjen mellom første designhensikt og validerte produksjonsdeler:
- Design gjennomgang: Kunden deler motorspesifikasjoner (dreiemoment, hastighet, konvolutt, temperatur, driftssyklus). HIMAGNET vurderer den magnetiske kretsdesignen og identifiserer lamineringsgrad, magnetgrad, luftgapmål og potensielle avmagnetiseringsrisikoer.
- Prototype bygget: Første artikkellaminering og magneter produseres mot kundetegninger. Rotor- og statorsammenstillinger bygges og måles før motormontering - dimensjonsverifisering før elektrisk testing.
- Ytelsesvalidering: Back-EMF, cogging, dreiemomentkonstant og termisk karakterisering er fullført og rapportert mot spesifikasjonen. Designendringer - til lamineringssporgeometri, magnetdimensjoner eller karakter - gjentas innenfor samme forsyningskjede uten å kvalifisere en ny leverandør på nytt.
- Produksjonskvalifisering: Produksjonsverktøy og prosesskontroller er etablert fra den validerte prototypen. Første produksjonsparti inkluderer fulldimensjonal og magnetisk eiendomsinspeksjon med sporbarhetsdokumentasjon.
En fullført koffert: liten ramme tilpasset motor for industriell bruk
I et nylig program for en industrikunde (identitet tilbakeholdt av NDA), leverte HIMAGNET en komplett tilpasset motor som integrerte ikke-orienterte silisiumstållamineringer, slipte NdFeB-buesegmentmagneter i N42SH-kvalitet, intern rotormontering med epoksybinding og retensjon, og full motormontasje med ytelsesvalidering. Programmet gikk fra designgjennomgang til validerte første artikler iåtte uker- en tidslinje som kundens tidligere multileverandørtilnærming ikke hadde vært i stand til å oppnå i to tidligere utviklingssykluser.
Motoren oppfylte dreiemomentkonstant spesifikasjon innenfor 2 % og kuggingsmoment innenfor kundens 5 % toleranse på den første prototypekonstruksjonen – et resultat som er vanskelig å oppnå uten koordinert kontroll av lamineringsgeometri og magnetgeometri i samme anlegg.
Arbeid med HIMAGNET
Hvis motorutviklingsprogrammet ditt involverer tilpasset lamineringsgeometri, tilpassede magnetdimensjoner eller begge deler - og hvis forsyningskjedekoordinering har vært en flaskehals i tidligere programmer - er vi satt opp til å ta på oss hele omfanget.
Del motorspesifikasjonen din: målmoment og hastighet, rotordiameter, driftstemperaturområde, applikasjonsmiljø og årlig volum. Vi vil gjennomgå kravene til magnetkretser og svare med en teknisk vurdering og utviklingstidslinje innen to virkedager.