Introduksjon
I små motorer - servoaktuatorer, robotledddrev, UAV-fremdriftsenheter og behendige håndmotorer - er effektivitet ikke en spesifikasjon du forhandler på papiret. Det er en konsekvens av ethvert materialvalg i den magnetiske kretsen, inkludert en som ingeniører noen ganger overser: tykkelsen på silisiumstållamineringene i statorkjernen.
Denne veiledningen forklarer hvordansilisium stål tykkelsepåvirker jerntap, motoreffektivitet og driftstemperatur i kompakte høyhastighetsmotorer, og hvordan du kan velge mellom 0,20 mm, 0,27 mm og 0,35 mm kvaliteter for din applikasjon.
1. Hva er jerntap og hvorfor betyr det noe i små motorer
Jerntap (også kalt kjernetap) er energien som forsvinner som varme inne i silisiumstålkjernen når magnetfeltet sykluser. Den har to komponenter:
- Tap av hysterese: energi forbrukes for å justere magnetiske domener hver syklus. Proporsjonal med frekvens og karakterens tvangskraft.
- Virvelstrømtap: sirkulerende strømmer indusert i kjernen av den skiftende fluksen. Proporsjonal medkvadratav både lamineringstykkelse og frekvens.
I store lavhastighets industrimotorer som kjører på 50 Hz, er virvelstrømstap håndterbart selv med 0,50 mm lamineringer. I små høyhastighetsmotorer - en servo som spinner med 6000 RPM, en UAV-motor ved 15000 RPM, eller en rammeløs fingernem håndmotor med 12 polpar - er den elektriske frekvensen langt høyere, og virvelstrømstraffen for tykke lamineringer blir alvorlig.
Ved 6000 RPM med 6 polpar er den elektriske frekvensen 600 Hz. Virvelstrømstap skalerer med kvadratet av tykkelse: bytte fra 0,35 mm til 0,20 mm laminering reduserer virvelstrømstap med ca.67%med samme flukstetthet.
2. De tre standard tykkelsesgradene for små motorapplikasjoner
HIMAGNET fungerer med tre lamineringstykkelser tilpasset forskjellige motorhastighetsområder:
| Tykkelse | Typisk karakter | Jerntap W/kg @ 1T / 400Hz | Best for | Relativ kostnad |
|---|---|---|---|---|
| 0.35 mm | 35W300 / 35W270 | ~28–35 W/kg | Industriell servo Mindre enn eller lik 3000 RPM, lavhastighets dreiemomentmotorer | Lav |
| 0.27 mm | 27W230 / 27W250 | ~18–24 W/kg | Mellomhastighetsservo 3000–8000 RPM, robotleddaktuatorer | Medium |
| 0.20 mm | 20W1200H / 20W1500H | ~10–14 W/kg | Høyhastighetsmotorer Større enn eller lik 8000 RPM, UAV, behendige håndrammeløse motorer | Høy |
W/kg-tallene er veiledende ved 400 Hz / 1 T. Faktiske tap avhenger av flukstetthet, frekvens og karakter - kontroller alltid med lamineringsdataarket for ditt driftspunkt.
3. Hvordan jerntap påvirker motorisk effektivitet og termisk takhøyde
Jerntap bidrar direkte til motorens varmeutvikling. I en kompakt motor med begrenset termisk masse og overflateareal, øker overflødig jerntap viklingstemperaturen, akselererer isolasjonsaldring og kan utløse termisk reduksjon før nominelt dreiemoment er nådd.
Tenk på en 60 W servomotorkjerne med 0,35 mm lamineringer som genererer 8 W jerntap ved driftshastigheten. Ved å bytte til 0,20 mm laminering reduseres dette til omtrent 2,5 W – en besparelse på 5,5 W. I en motor av denne størrelsen er forskjellen:
- Reduserer konstant viklingstemperatur med anslagsvis15–25 grader(avhengig av termisk motstand)
- Tillater ca8–12 % høyere kontinuerlig dreiemomentfør termisk grense
- Forlenger motorens levetid ved å redusere termisk belastning på viklinger og magneter
TilNdFeB magneter, lavere driftstemperatur betyr også en bedre sikkerhetsmargin mot irreversibel demagnetisering - en kritisk vurdering når du spesifiserer karakterer som N42H eller N45SH som har moderat koersivitet.
4. Interaksjon mellom lamineringstykkelse og magnetkvalitet
Silisium stål utvalg ogvalg av magnetkarakter er ikke uavhengige avgjørelser. De samhandler gjennom arbeidspunktet på magnetens BH-kurve og gjennom varmestyring:
- Tykkere lamineringer → høyere jerntap → høyere driftstemperatur → magneter trenger høyere Hcj(tvangskraft) for å unngå avmagnetisering. Dette betyr vanligvis å spesifisere en H- eller SH-suffiksgrad i stedet for standard N.
- Tynnere lamineringer → lavere jerntap → lavere temperatur → standard N- eller M-suffiksmagnetkvaliteter kan være tilstrekkelig, redusere magnetkostnader.
Dette er grunnen til at HIMAGNET evaluerer laminering og magnetvalg sammen som en del av gjennomgangen av motordesign - optimalisering av begge uavhengig resulterer ofte i overspesifiserte magneter som kompenserer for unngåelig jerntap.
5. Stemplingspresisjon og sporgeometri ved tynne målere
Tynnere lamineringer er ikke bare et materialspørsmål - de krever strammere presisjon. Ved 0,20 mm må gradhøyden kontrolleres til under 0,015 mm for å sikre tett stabling og unngå interlamineringsshorts som vil oppheve effektivitetsgevinsten.
Viktige produksjonskrav for tynne lamineringer:
- Progressiv stansingmed finpitch-verktøy for å opprettholde toleranser i sporgeometri
- Gradfrie kanter: kontrollert av dyseklaring (vanligvis 3–5 % av materialtykkelsen) og verktøyvedlikeholdsplan
- Stablefaktor Større enn eller lik 0,97: verifisert ved å måle den komprimerte stabelhøyden mot den teoretiske faste høyden
- Isolasjonsbelegg: C-5 eller C-6 uorganisk belegg for motorer som kjører over 150 grader
HIMAGNETs interne stemplingsevne dekker lamineringstykkelser fra 0,20 mm til 0,50 mm med spaltegeometrier ned til 0,8 mm brobredde - som matcher kravene til små motorer med høyt antall poler som brukes i robotikk og UAV-applikasjoner.
6. Valgguide: Tilpass lamineringstykkelse til motoren din
| Søknad | Fartsområde | Polpar | Elektrisk frekvens | Anbefalt tykkelse |
|---|---|---|---|---|
| Industriell servomotor | Mindre enn eller lik 3000 RPM | 3–4 | Mindre enn eller lik 200 Hz | 0.35 mm |
| Robot leddaktuator | 3000–6000 RPM | 5–7 | 250–700 Hz | 0.27 mm |
| Flink hånd, rammeløs motor | 2000–5000 RPM | 8–12 | 270–1000 Hz | 0.20 mm |
| UAV fremdriftsmotor | 8 000–20 000 RPM | 7–14 | 930–4700 Hz | 0.20 mm |
| Høyhastighets spindel | 15 000–60 000 RPM | 2–3 | 500–3000 Hz | 0,20 mm eller tynnere |
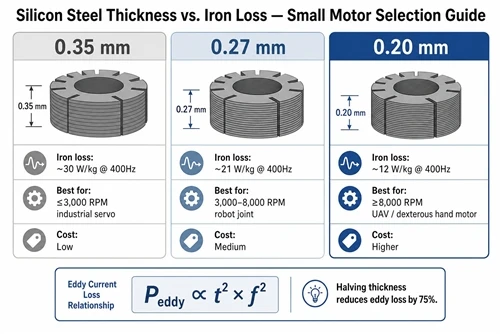
Når den elektriske frekvensen overstiger 400 Hz, blir 0,20 mm lamineringer den praktiske grunnlinjen. Under 200 Hz er 0,35 mm kostnadseffektivt og mekanisk enklere å stable.
7. Innkjøpssjekkliste for silisiumstållamineringer
Når du kjøper lamineringer for utvikling av små motorer, kontroller følgende med leverandøren din:
- ☐ Bekreft jerntapet W/kg ved din faktiske driftsfrekvens og flukstetthet (ikke bare standard 50 Hz / 1,5 T databladverdi)
- ☐ Be om rapport for måling av stablingsfaktor (mål større enn eller lik 0,97 for 0,20–0,27 mm)
- ☐ Spesifiser isolasjonsbeleggkvalitet (C-5 for standardmotorer, C-6 for høy temperatur)
- ☐ Bekreft gradhøydetoleranse (mindre enn eller lik 0,015 mm for 0,20 mm materiale)
- ☐ Be om en prøvestabel for dimensjonal inspeksjon før du forplikter deg til produksjonsverktøy
- ☐ Juster lamineringsvalget etter vurderingen av magnetkvaliteten - tynne lamineringer kan tillate et trinn ned i magnet Hcjsuffiks
HIMAGNET leverer matchede laminerings- og magnetpakker for utvikling av små motorer, med teknisk støtte for karaktervalg, termisk modellering og prototypevalidering.Kontakt teamet vårtfor å diskutere motorspesifikasjonen din.